
Lazer Kesim Parametreleri ve
Hata Giderme Rehberi
Kesim yüzeyindeki belirtiden başlayın; olası nedeni ve güvenli kontrol sırasını aynı tabloda izleyin.
Onaylanmış reçeteden başlayın ve her seferinde yalnızca bir parametreyi değiştirin. Emniyet kilitlerini devre dışı bırakmayın; optik kafayı temiz oda koşulları dışında açmayın.
- 01Nozul ve merkezleme
- 02Koruyucu cam
- 03Gaz, basınç ve saflık
- 04Fokus ve yükseklik
- 05Hız, güç ve frekans
Video yüklenemedi. YouTube’da izle
Fokus, nozul ve kesim yüzeyi.
Görsele tıklayarak yüksek çözünürlükte inceleyin.
Lazer kesimde yüzey sorunları
Gerçek kesim örnekleriyle sorun, olası neden ve çözüm karşılaştırması.
| Kesim yüzeyinde çizgiler | Alt yüzeyde kalıntı | Alt kenarda çapak |
|---|---|---|
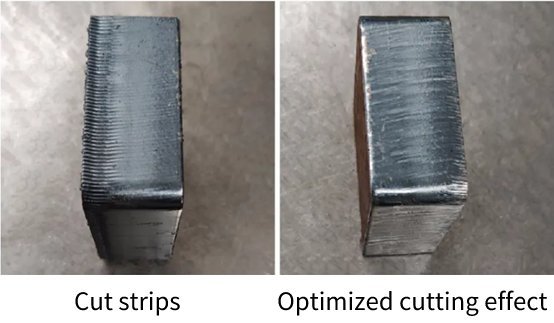 |
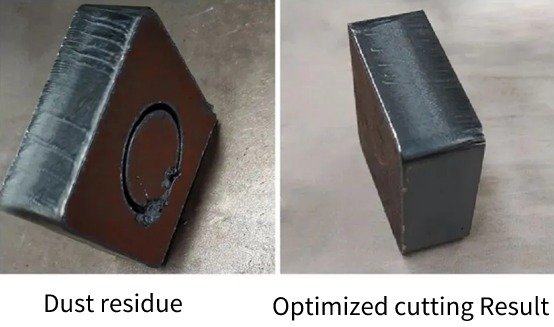 |
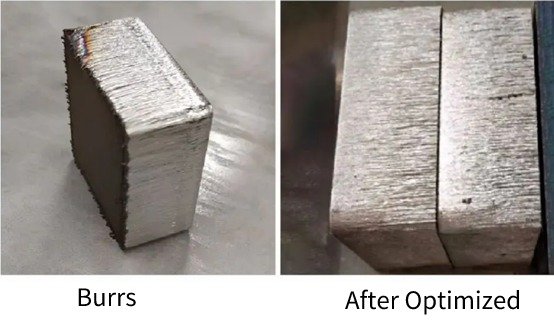 |
Olası nedenlerGereğinden büyük nozul, yüksek gaz basıncı veya güçle uyumsuz kesim hızı. |
Olası nedenlerKüçük nozul, uygun olmayan odak, hatalı gaz basıncı, yüksek hız veya düşük sac kalitesi. |
Olası nedenlerYetersiz nozul çapı, uygun olmayan negatif odak veya düşük gaz basıncı. |
Kontrol ve çözümReçeteye uygun daha küçük nozul seçin. Fazla basıncı azaltın; kesim hızını güçle uyumlu ayarlayın. |
Kontrol ve çözümNozul çapını ve odağı kontrol edin. Gaz basıncını akışa göre düzenleyin; uygun kalitede sac kullanın. |
Kontrol ve çözümReçeteye uygun daha büyük nozul değerlendirin. Negatif odağı ve gaz basıncını kademeli düzenleyerek sonucu kontrol edin. |
Ayarlar; malzeme, kalınlık, lazer gücü ve kesim kafasına göre değişir. Üretici reçetesini esas alın ve her denemede yalnızca bir parametreyi değiştirin.
Hızlı hata giderme tablosu.
İşlem sırası, gereksiz parametre değişikliklerini önlemek için mekanik ve optik kontrollerden başlar.
| Belirti | Olası nedenler | Düzeltme sırası |
|---|---|---|
| İnce, sert çapakAlt kenarda küçük ama sert kalıntı | Hız yüksek; fokus konumu uygun değil; gaz akışı zayıf veya türbülanslı. | Hızı küçük adımlarla azaltın → fokus denemesi yapın → nozul mesafesi ve basıncı doğrulayın. |
| Kesim tamamlanmıyorParça sacdan ayrılmıyor | İş parçasındaki güç yetersiz; hız yüksek; fokus hatalı; gaz düşük; optik zincir kirli veya hasarlı. | Tekrarı durdurun → optik ve nozulu inceleyin → gazı doğrulayın → yalnızca üretici sınırlarında hız/güç düzeltin. |
| Delme yavaş veya başarısızDelik açılmıyor, sıçrantı artıyor | Delme gücü, süresi, frekansı veya görev döngüsü uygun değil; fokus, yükseklik, nozul çapı ya da gaz hatalı. | Merkezleme ve sac yüzeyini kontrol edin → kademeli delme kullanın → süreyi küçük adımlarla artırın → nozulu doğrulayın. |
| Kesim aralığı genişÜst kenar yuvarlak veya erimiş | Isı girdisi yüksek; hız düşük; güç yüksek; fokus veya nozul yüksekliği yanlış. | Yüksekliği ve fokusu doğrulayın → hızı kademeli artırın veya gücü üretici sınırında azaltın. |
| Tek tarafta çapakKesim kenarları eşit değil | Nozul merkez dışı; ışın-nozul ekseni uyumsuz; nozul hasarlı; sac eğik. | Bant testiyle merkezleme yapın → nozulu değiştirin → yükseklik kalibrasyonu ve tabla seviyesini kontrol edin. |
| Paslanmazda renklenmeSarı, kahverengi veya mavi oksit | Yanlış gaz, düşük saflık veya basınç; hat içinde hava; yüzey kirli. | Onaylı reçeteye uygun yüksek saflıkta azot/hava kullanın → hattı purj edin → kaçak, filtre ve kurutucuyu kontrol edin. |
| Köşelerde yanmaKüçük konturda aşırı ısı | Yavaşlama sırasında ısı girdisi yükseliyor; köşe gücü, görev döngüsü veya frekans ayarı uygun değil. | Köşe güç/hız telafisini ayarlayın → giriş-çıkış yolunu düzenleyin → kontrolöre uygun darbe ve frekans reçetesi kullanın. |